專業自動化 ‧ 專用機 ‧ 機電整合技術
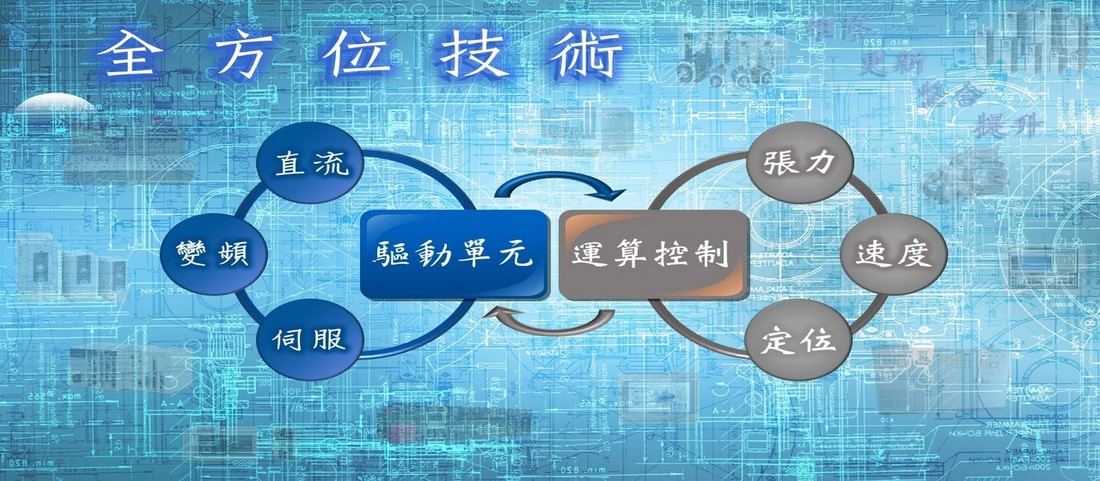
掌握三大控制運算元素:張力(轉矩)控制、速度控制、運動定位控制。
透析驅動元件特性:直流、變頻、伺服控制器與馬達。
生產數據整合:數位化、紀錄、傳輸、電力節能。
全方位技術
從設計繪圖到工程製作,一條線做到底。
專用機設計
客製化、機構、傳動、生產流程、治具設計防呆。
機器設備
客製化生產設備、取代人工專用機、自動組裝機、專用機研發代工。
馬達控制器
直流、變頻、伺服、步進。
自動化編程
PLC 可程式控制器、HMI 人機介面、生產資料紀錄、MES 串接、遠端監控。
控制運算元素
連動速度控制、轉矩(張力)控制、運動定位控制。
輔助周邊
生產條碼、自動計數、溫度控制、電熱、氣油壓控制。
設計繪圖
電路圖、電控箱佈置、設備線路規劃。
工程製作
工業配線、電控箱配線、機台配線。
放料、收料捲取、張力控制系統
直徑一變,表面速度與轉矩就跟著變——這一段最吃經驗。
關於收、放料卷,由於直徑變化,會造成表面速度差異、轉矩無法固定。
直徑變化的產生,不單只是材料本身厚度累積,材料的延展性與氣隙,都會對於直徑產生微妙的變化。
所謂張力的建立,是馬達或制動元件本身的出力與距離(直徑)的關係。關鍵在於馬力與傳動零件的選定,若搭配不當,會導致張力不易控制、管底廢料太多等問題。
系統構成
- 機構:中心捲取、表面捲取、中心放料
- 制動元件:馬達、電磁煞車、氣壓煞車
- 輔助:間隙輪(維持固定入射角)、壓制輪(排氣)
- 控制模式:速度模式、轉矩模式
- 功能:預轉矩、預速、裁切、自動換軸、張力衰減斜率
- 直徑演算:程式運算、感應器檢知(超音波、雷射)
- 控制演算:Open Loop 開迴路線性運算控制、Closed Loop PID 閉迴路微積分控制
- 回授元件:張力檢知 Loadcell、變位器(無感氣缸)
速度控制系統
多機不同機械條件下,怎麼讓全線表面速度接近同步。
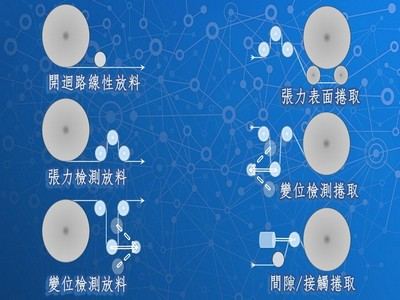
在機械條件(馬力、減速比、傳動輪)不同的情況下,若要建立多機的相同表面速度,需搭配全線連動運算之轉速命令,並輔以加減速斜率,使全線表面速度接近同步。
各區段若需不同張力,可增設回授元件,作預先載入補償運算控制。此重點在於主機(主速)的選定。
系統構成
- 驅動元件:直流、變頻、伺服
- 控制模式:比例連動、串列連動、等差連動
- 功能:比例設定、斜率設定
- 補償演算:校正式比例運算、附回授微積分控制
- 回授元件:張力檢知 Loadcell、變位器(無感氣缸)